石墨高速加工用什么刀具

2019-08-27 11:42:20
摘要 随着高新技术的发展,石墨材料的制造工艺不断完善,市场上石墨高速铣削机床应运而生,能满足不同加工需求的石墨材料层出不穷,数控电火花加工机床的石墨放电性能也有了全面的提升。石墨因具有较...

随着高新技术的发展,石墨材料的制造工艺不断完善,市场上石墨高速铣削机床应运而生,能满足不同加工需求的石墨材料层出不穷,数控电火花加工机床的石墨放电性能也有了全面的提升。

石墨因具有较高的高温强度、低热膨胀系数、较好的可加工性和良好的热、电导率,目前广泛用于石墨电极、石墨模具、石墨坩埚、3D热弯模具(主要是手机玻璃热弯模)等石墨制品,在制造技术领先的欧洲,模具企业超过90%的电极材料已采用石墨。

如何选择合适的石墨加工刀具

1  刀具材料

刀具材料是决定刀具切削性能的重要因素,对于加工效率、加工质量、加工成本以及刀具耐用度影响很大。刀具材料越硬,其耐磨性越好,不过硬度越高,冲击韧性越低,材料也就越脆。硬度和韧性是矛盾的,这是刀具材料所应解决的一个问题。对于石墨刀具,普通的TiAlN涂层可在选材上适当选择韧性相对好一点的,也就是钴含量稍高一点的;对于金刚石涂层石墨刀具,可在选材上适当选择硬度相对高一点的,也就是钴含量稍低一点的;对于聚晶金刚石PCD刀具,可选择耐磨性能更好的粗粒度牌号如CDW025和CDW302.

2  刀具几何角度

石墨专用刀具选择合适的几何角度,有助于减小刀具的振动,反过来,石墨工件也不容易崩缺。

3  刀具的涂层

金刚石涂层刀具具有硬度高、耐磨性好、摩擦因数低等优点,现阶段金刚石涂层是石墨加工刀具的最佳选择,也最能体现石墨刀具优越的使用性能。

4  刀具刃口的钝化

刀具钝化目的就是解决上述刃磨后的刀具刃日微观缺口的缺陷,使其锋值减少或消除,达到圆滑平整,既锋利坚固又耐用的目的。

5  刀具的机械加工条件

选择适当的加工条件对于刀具的寿命有相当大的影响。

综合以上几点,刀具的材料、几何角度、涂层、刃口的强化及机械加工条件,在刀具的使用寿命中扮演者不同的角色,缺一不可,相辅相成。一把好的石墨刀具,应具备流畅的石墨粉排屑槽、长的使用寿命,能够深雕刻加工,能节约加工成本。

确定石墨加工刀具几何角度的注意要素

1  石墨加工刀具的前角

采用负前角加工石墨时,刀具刃口强度较好,耐冲击和摩擦的性能好,随着负前角绝对值的减小,后刀面磨损面积变化不大,但总体呈减小趋势,采用正前角加工时,随着前角的增大,刀具刃口强度被削弱,反而导致后刀面磨损加剧。负前角加工时,切削阻力大,增大了切削振动,采用大正前角加工时,刀具磨损严重,切削振动也较大。

2  石墨加工刀具的后角

如果后角增大,则刀具刃口强度降低,后刀面磨损面积逐渐增大。刀具后角过大后,切削振动加强。

3  石墨加工刀具的螺旋角

螺旋角较小时,同一切削刃上同时切入石墨工件的刃长较长,切削阻力较大,刀具承受的切削冲击力大,因而刀具磨损、铣削力和切削振动都比较大。当螺旋角大时,铣削合力的方向偏离工件表面的程度大,石墨材料因崩碎而造成的切削冲击加剧,因而刀具磨损、铣削力和切削振动也都有所增大。

因此,刀具角度变化对刀具磨损、铣削力和切削振动的影响是前角、后角及螺旋角综合产生的,所以在选择时要多加注意。

石墨加工刀具的结构形式

根据不同的加工工序及加工需求,需要选择不同的石墨专用刀具。

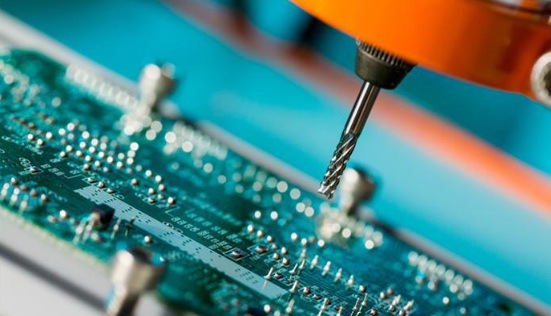
石墨铣削加工刀具的刀具结构形式有杆状铣刀和铣刀片,种类有:PCD端铣刀、PCD球头铣刀、PCD单刃铣刀、pcd双刃铣刀、pcd槽铣刀、pcd倒角铣刀、金刚石pcd面铣刀、pcd铣刀片和CVD金刚石涂层铣刀等。

石墨车削加工刀具的刀具结构形式分复合pcd刀片和焊接车刀,种类有:PCD片、PCD焊接车刀、PCD车槽刀、PCD外圆车刀、PCD车槽刀等。

石墨孔加工刀具的形式有:pcd钻头、pcd内孔车刀、pcd镗孔刀、pcd铣孔专用铣刀、cvd金刚石涂层钻头等。

  ① 凡本网注明"来源:金刚石刀具网"的所有作品,均为河南远发信息技术有限公司合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其它方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明"来源:金刚石刀具网"。违反上述声明者,本网将追究其相关法律责任。
② 凡本网注明"来源:XXX(非金刚石刀具网)"的作品,均转载自其它媒体,转载目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责。
③ 如因作品内容、版权和其它问题需要同本网联系的,请在30日内进行。
※ 联系电话:0371-67667020

延伸推荐

2026年1-9月工具进出口海关数据分析

2026年1-9月工具进出口海关数据分析

中国机床工具工业协会工具分会收集和整理了2026年1-9月工具(刀具、量具、量仪)进出口海关数据,并进行了计算和分析,供行业参考。2026年1-9月,刀...

日期 2026-10-30   刀具新闻
三超新材更名后发布首份季度报

三超新材更名后发布首份季度报

10月26日晚,刚完成工商更名的无锡博达新能(原“三超新材”)披露2026年三季度报。这是公司经历易主、迁址、定增之后交出的首份业绩报告。前三季度,三超...

日期 2026-10-30   刀具新闻
CVD金刚石业务放量 四方达前三季度净利润增长超四成

CVD金刚石业务放量 四方达前三季度净利润增长超四成

​超硬材料行业景气度回暖背景下,行业企业四方达(300179.SZ)今年前三季度营收、净利润双增长,扣非净利润同比增长93.84%......

日期 2026-10-30   刀具新闻
河南:“十五五”将聚焦散热等金刚石应用领域 实施超硬材料省级重大项目

河南:“十五五”将聚焦散热等金刚石应用领域 实施超硬材料省级重大项目

财联社10月27日电,记者获悉,“十五五”时期,河南省将推动超硬材料产业创新能力提升。其中,将积极支持河南超硬材料企业、高校和科研院所争取承担国家重大科...

日期 2026-10-30   刀具新闻
郑州高新区超硬材料冲刺国家级集群

郑州高新区超硬材料冲刺国家级集群

10月21日,郑州市政府新闻办召开“开局起步‘十五五’”系列新闻发布会高新区专场,郑州高新区将把超硬材料的技术领先优势系统性地转化为产业竞争优势,在第四...

日期 2026-10-30   刀具新闻
超薄切割砂轮(划片刀)是半导体制造用精密刀具 我国具备量产能力

超薄切割砂轮(划片刀)是半导体制造用精密刀具 我国具备量产能力

超薄切割砂轮(划片刀)是半导体制造用精密刀具我国具备量产能力超薄切割砂轮,行业通称划片刀,装配在高速精密划片机主轴上,依靠金刚石磨粒对半导体晶圆及封装体...

日期 2026-10-23   刀具新闻
最新课程公布!河南工业大学第八届超硬材料及制品研修班即将开班

最新课程公布!河南工业大学第八届超硬材料及制品研修班即将开班

为推动我国超硬材料及制品产业高质量发展,加强行业人才培养与技术交流,助力行业企业把握技术前沿与发展脉搏,河南工业大学定于2026年11月9日至11月15...

日期 2026-10-23   刀具新闻
呼和浩特:总投资10亿元人民币金刚石材料项目加速建设

呼和浩特:总投资10亿元人民币金刚石材料项目加速建设

10月15日,内蒙古呼和浩特市,激光切割机切割金刚石的多晶。位于内蒙古自治区呼和浩特市的内蒙古中启芯MPCVD金刚石材料研发及产业化项目总投资10亿元人...

日期 2026-10-23   刀具新闻
一天十余场报告,超硬材料产业链在郑州“头脑风暴”

一天十余场报告,超硬材料产业链在郑州“头脑风暴”

​2026年10月15日上午9点,2026年新材料开发与产业化论坛开幕式在郑州金桥商务酒店举行。开幕式由河南工业大学材料科学与工程学院党委书记车愔主持,...

日期 2026-10-23   刀具新闻
河南工业大学邹文俊——基于微图案超精密金刚石/CBN砂带研究

河南工业大学邹文俊——基于微图案超精密金刚石/CBN砂带研究

2026新材料开发与产业化论坛由河南工业大学与中国超硬材料网主办,惠丰钻石股份有限公司、湖北汇尚钻石有限公司联合主办,河南工业大学材料科学与工程学院、郑...

日期 2026-10-12   刀具新闻